


Rura 3PE

Serwis GNEE
Konsultacje przedsprzedażowe
Profesjonalni inżynierowie mogą zapewnić konsultacje specjalistyczne dotyczące kół łańcuchowych oraz profesjonalne porady dotyczące wyboru produktu, projektowania, instalacji i konserwacji.
Oszczędność kosztów
Kompleksowa usługa pomaga wybrać produkty odpowiednie dla Twojego rynku i budżetu, zaoszczędzić czas i osiągnąć korzystną dla obu stron współpracę.
Stabilna dostawa
Zorganizujemy produkcję i wysyłkę zgodnie z harmonogramem klienta i pilnością zamówienia oraz dostarczymy na czas. System szybkiej wysyłki umożliwia klientom szybkie otrzymanie produktów.
Autorytatywna kontrola
Profesjonalni inspektorzy jakości przeprowadzą kontrolę jakości każdej partii produktów. Dostępne są także wiarygodne raporty z testów.
Usługi obróbki rur stalowych
Praktykuj koncepcję „wspólnego rozwoju i wspólnego zysku”.


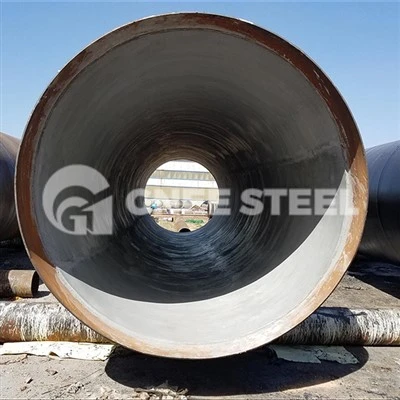




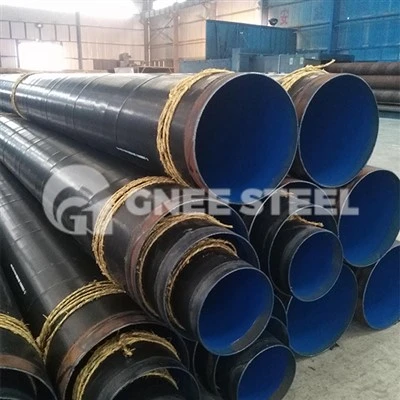
Co to jest rura 3PE?
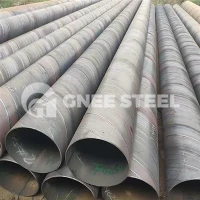
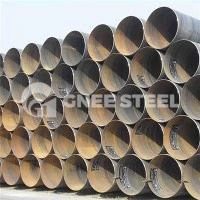
Rura stalowa antykorozyjna 3PE jest bardzo powszechnym rurociągiem antykorozyjnym, jej właściwości antykorozyjne są bardzo dobre. Materiał macierzysty rury stalowej antykorozyjnej 3PE obejmuje rurę stalową bez szwu, rurę stalową spiralną i rurę stalową z prostym szwem, a pozostałe trzy warstwy materiałów antykorozyjnych to proszek epoksydowy, klej i polietylen.
Trójwarstwowa struktura powłoki antykorozyjnej z polietylenu (3PE) o dobrej odporności na korozję, przepuszczalności wody i właściwościach mechanicznych itp. Jest szeroko stosowana w przemyśle rurociągów naftowych.
Rura 3PE ma doskonałe właściwości antykorozyjne, a jej własna warstwa antykorozyjna jest ze sobą nierozerwalnie związana. Ogólnie rzecz biorąc, ten sam materiał rury zakopanej w ziemi po kilku latach może zgnić, podczas gdy rura stalowa antykorozyjna może zapewnić, że nie gnije przez dziesięciolecia, kluczem jest warstwa antykorozyjna.
Polietylenowa warstwa antykorozyjna dzieli się na strukturę dwuwarstwową i strukturę trójwarstwową na dwa rodzaje. Dolna warstwa struktury dwuwarstwowej to warstwa klejąca, a warstwa zewnętrzna to warstwa polietylenu; dolna warstwa struktury trójwarstwowej to zwykle powłoka proszkowa epoksydowa, warstwa środkowa to warstwa klejąca, a warstwa zewnętrzna to warstwa polietylenu. GNEE przypomina, że w rurociągach powyżej DN500 nie jest wskazane stosowanie dwuwarstwowej polietylenowej warstwy antykorozyjnej.
Grubość warstwy antykorozyjnej
|
|
|
|
|
|
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
||
|
|
|
|
|
|
|
|
|
|
||
|
|
|
|
||
Zalety rur stalowych 3PE:
-
Rura antykorozyjna 2PE i 3PE jest lekka i mocna w wiązaniu;
-
Jednorodność powłoki powłoki, wysoka wytrzymałość;
-
Silne rozszczepienie antystresowe, wysoka odporność na uderzenia;
-
Wysoka skuteczność uszczelniania i izolacji;
-
Silna korozja antychemiczna i wodoodporność, odporność na starzenie;
-
Dobra ochrona środowiska, wygodna konserwacja lokalna;
-
Silna stabilność; żywotność do 50 lat lub więcej.
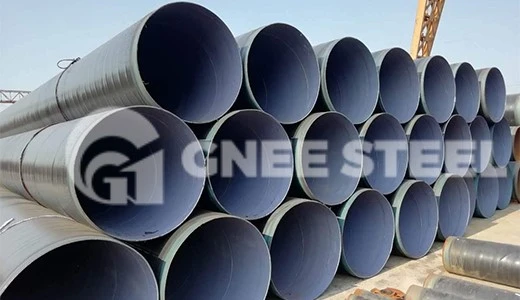
Proces antykorozyjny 3PE rury
(1) Przed obróbką wykwalifikowani pracownicy powinni wizualnie obejrzeć wygląd rury stalowej, sprawdzić korzeń po korzeniu, rurę stalową z poważnymi uszkodzeniami mechanicznymi lub bez, ciężkim naskórkiem, pęknięciami, wgłębieniami i innymi wadami. Nie można przeprowadzić kontroli niewykwalifikowanej rury stalowej i nie oznaczyć zwrotu. Odbiór może zostać wykorzystany wyłącznie na budowę.
(2) spiralna rura stalowa, jeśli ujście jest płaskie, należy je naprawić w odpowiednim czasie, nie można naprawić, należy je złomować.
(1) Najpierw rura stalowa zabezpieczona antykorozyjnie jest transportowana na górną platformę rur linii operacyjnej za pomocą chwytaka do rur, a urządzenie do podgrzewania płomienia służy do wstępnego podgrzania zewnętrznej powierzchni rury stalowej w celu usunięcia wilgoci, oleju i zanieczyszczeń z powierzchni rury stalowej, a temperatura ogrzewania jest kontrolowana w zakresie 40 ~ 60 stopni, aby poprawić jakość odkamieniania powierzchni rury stalowej.
(2) rury stalowe są odkamieniane za pomocą maszyny do śrutowania rur stalowych, w rurze stalowej do pomieszczenia do śrutowania, za pomocą gumowej podkładki lub grubej gąbki wykonanej z zatyczki rurowej na obu końcach wylotu rury stalowej (np. rura stalowa jest wyposażona w zaślepkę, aby zastosować własną blokadę zatyczki), aby uniknąć odkamieniania rury stalowej, komora śrutowania śrutu stalowego wlatującego do wylotu rury, aby zmniejszyć utratę stalowych pigułek, a jednocześnie zapewnić, że rura przy usuwaniu pewnej ilości stalowych pigułek, odkamieniana rura stalowa po śrutowaniu. Powierzchnia rury stalowej powinna osiągnąć poziom Sa2,5 zgodnie z GB/T8923-1988 „Poziom rdzy i poziom odkamieniania powierzchni stali przed malowaniem”, a głębokość ziaren kotwy na powierzchni powinna być określona zgodnie z instrukcjami dostarczonymi przez producenta proszku epoksydowego.
(3) Po wstępnej obróbce powierzchni należy usunąć całą rdzę, olej, nalot tlenkowy itp.
(4) Zbadaj zewnętrzną powierzchnię rury stalowej po nasadzie i wypoleruj defekty powierzchni, które mogą prowadzić do wycieków powłoki, stosując odpowiednie metody, a grubość ścianki po polerowaniu nie powinna być mniejsza niż określona wartość. Rurę stalową z wadami należy odrzucić lub naprawić.
(5) Rurę stalową o nieodpowiedniej jakości odkamieniania należy zdjąć z linii w odpowiednim czasie, aby usunąć pozostałości z rury, a następnie zawrócić na linię produkcyjną w celu ponownego odkamieniania.
(1) Po odkamienianiu rur stalowych poprzez śrutowanie, przed kolejnym procesem wysokociśnieniowego natryskiwania elektrostatycznego proszku epoksydowego, za pomocą urządzenia do odpylania przeprowadza się wtórną obróbkę zewnętrznej powierzchni rury stalowej w celu usunięcia pozostałości proszku rdzy i pyłu z zewnętrznej powierzchni rury stalowej, a powłokę proszkową epoksydową należy przeprowadzić w ciągu 4 godzin, a jeśli po upływie więcej niż 4 godzin lub powierzchnia rury stalowej okaże się zardzewiała, należy przeprowadzić wstępną obróbkę powierzchni znowu na zewnątrz. W przypadku, gdy powierzchnia rury stalowej jest pokryta drobnym pyłem, należy najpierw uruchomić wentylator wyciągowy na urządzeniu odpylającym, a następnie uruchomić silnik odpylający; w przypadku konieczności przerwania produkcji należy najpierw wcisnąć przycisk stop silnika odpylającego, a następnie zatrzymać pracę wentylatora wyciągowego.
(2) Regularnie czyść kurz w odkurzaczu cyklonowym, aby uniknąć nadmiernego gromadzenia się kurzu i wpłynąć na efekt usuwania kurzu.
(3) Po uruchomieniu urządzenia drobnopyłowego należy często sprawdzać stan pracy wentylatora wyciągowego.
(4) Elektrodę odpylającą należy konserwować zgodnie z harmonogramem, aby zapewnić normalne działanie.
(5) Podczas wykonywania prac antykorozyjnych powierzchnię rury stalowej należy sprawdzać co najmniej raz na godzinę pod kątem obróbki mikropyłem.
(1) Rura stalowa po obróbce mikropyłowej powinna zostać podgrzana przed malowaniem proszkiem epoksydowym za pomocą urządzenia średniej częstotliwości KGPS-750uw do podgrzania rury stalowej, a temperatura wstępnego podgrzewania musi być zgodna z temperaturą wymaganą dla powłoki proszkowej epoksydowej, ale maksymalna nie może przekraczać 275 stopni.
(2) Sprawdź poziom wody w basenie o średniej częstotliwości, upewnij się, że objętość wody wynosi co najmniej ~3 metry sześcienne. Uruchom pompę wody obiegowej średniej częstotliwości, sprawdź, czy wszystkie rury wody obiegowej nie przeciekają, a maszynę urządzenia średniej częstotliwości uruchom dopiero wtedy, gdy masz pewność, że wszystkie rury wody obiegowej są w dobrym stanie.
(3) W zależności od prędkości podawania rur stalowych o różnych średnicach i określonej temperatury ogrzewania, za pomocą rury eksperymentalnej wyreguluj i określ wartość mocy wyjściowej ogrzewania średniej częstotliwości podczas produkcji na linii operacyjnej.
(4) Zastosowanie zaawansowanych przyrządów do pomiaru temperatury do pomiaru temperatury podgrzewania rur stalowych poprawia dokładność pomiaru, aby zapewnić, że temperatura podgrzewania rur stalowych do malowania proszkowego mieści się w zakresie zalecanym przez producenta powłoki proszkowej.
(5) Wykonując produkcję antykorozyjną, należy mierzyć i zapisywać co najmniej raz na godzinę, aby określić temperaturę wstępnego podgrzewania rury stalowej podczas malowania proszkowego.
- Powlekanie proszkowe epoksydowe lub natryskiwanie
- Obróbka rur stalowych powlekanych tworzywem sztucznym
- Owijanie taśmą samoprzylepną i polietylenową
(1) Powlekanie kleju następuje podczas procesu żelowania proszku epoksydowego.
(2) W przypadku stosowania procesu nawijania bocznego należy upewnić się, że polietylen w części zakładkowej i polietylen po obu stronach szwu spawalniczego są całkowicie zwinięte i zagęszczone, a powierzchnia warstwy polietylenu powinna być zabezpieczona przed zmiażdżeniem.
- Chłodzenie wodą obiegową
Po zakończeniu wytwarzania warstwy antykorozyjnej rury stalowej, należy ją natychmiast schłodzić i unieruchomić, można ją zastosować do cyrkulacji wody wlewając pomieszczenie do powlekania na korozję gotowej rury stalowej w celu uzyskania warstwy wierzchniej warstwy antykorozyjnej w celu chłodzenia, chłodzenie w celu zastosowania podmetod sekcja po sekcji.
(1) Przed produkcją uruchomić silnik pompy wody obiegowej w powlekalni.
(2) Wyreguluj przełącznik każdego zaworu rury wody chłodzącej, aby kontrolować wielkość wody chłodzącej, aby uniknąć wpływu na powłokę antykorozyjną spowodowanego nadmierną prędkością przepływu wody, co będzie miało wpływ na wygląd i jakość formowania powłoki.
(3) Zanim rura stalowa wejdzie do pierwszego zestawu kół napędowych w pomieszczeniu do zalewania i powlekania, jest chłodzona pierwszą wodą chłodzącą. Aby warstwa powierzchniowa rury stalowej była po prostu antykorozyjna na powłoce podczas toczenia się do pierwszego zestawu gumowych kółek, warstwa antykorozyjna nie zostanie uszkodzona i pozostanie nienaruszona.
(4) W zależności od średnicy rury i różnicy temperatur otoczenia, należy pobrać 2–4 sekcje wody chłodzącej do chłodzenia sekcja po sekcji, temperatura chłodzenia rury stalowej nie jest wyższa niż 60 stopni i aby zapewnić całkowite utwardzenie powłoki epoksydowej związanej metodą stapiania.
(5) Wygląd powłoki powinien być płaski, o jednolitym kolorze, pozbawiony pęcherzyków, pęknięć i dziur skurczowych, dopuszczalny jest delikatny wzór skórki pomarańczy, a grubość powłoki powinna odpowiadać wymaganiom projektowym.
(6) Dla każdej kolejnej partii produkcyjnej należy sprawdzić co najmniej grubość warstwy antykorozyjnej pierwszej, piątej i dziesiątej rury stalowej, a następnie pobrać próbki co najmniej jednej z każdej dziesiątej rury.
(7) Jeżeli właściciel ma wymagania, należy je wdrożyć zgodnie z wymaganiami właściciela.
- Cięcie I Opuszczanie Głowy
Po schłodzeniu warstwy antykorozyjnej rury stalowej wodą chłodzącą, długość głowicy ustalającej koniec rury powinna wynosić 100-120 mm, zgodnie z wymaganiami przepisów.
- Głowica ustalająca końca rury szlifierskiej
(1) Powierzchnia końcowa warstwy polietylenu powinna tworzyć fazę nie większą niż 30 stopni, a powłoka proszkowa epoksydowa o grubości nie większej niż 20 mm może pozostać na zewnątrz końca warstwy polietylenu. Należy zapobiegać złuszczaniu się lub wypaczaniu warstwy antykorozyjnej na końcu rury antykorozyjnej.
(2) Głowica mocująca koniec rury za pomocą elektrycznej szczotki drucianej do obróbki głowicy mocującej koniec rury, operacja 2–3 razy w sekcjach, aby spełnić wymagania normy.
(3) Szczotka druciana używana do szlifowania skosu warstwy antykorozyjnej na końcu rury, powierzchnia robocza powinna być płaska, bez nierówności i wgnieceń.

Kontrola jakości rur GNEE
① Kontrolę jakości przeprowadza się poprzez pobieranie próbek zgodnie z przepisami projektowymi.
② Wykonuj kontrolę wizualną po korzeń. Powierzchnia warstwy wierzchniej powinna być jednolita, pomarszczona, płaska, bez pęcherzyków, guzów wypukłych i nierównych karbowań oraz innych wad warstwy wierzchniej.
③ Sprawdź dziurki za pomocą testera otworkowego. Jeśli zostaną znalezione dziury, użyj szlifierki papierowej, aby przeszlifować i wypełnić farbę.
④ Niewystarczająca grubość warstwy farby lub ubytki, należy ponownie sprawdzić po powrocie do naprawy i utwardzeniu. Niewykwalifikowane należy ponownie naprawić do czasu uzyskania kwalifikacji.
⑤ Sprawdź przyczepność, użyj twardego narzędzia, aby wykonać nacięcie na powłoce pod kątem 60 w celu wyrywkowej kontroli. Powłokę należy przeciąć bezpośrednio do podłoża, za pomocą taśmy przykleić porysowaną część, następnie oderwać taśmę w celu obserwacji zarysowań, powłoka powinna być niełuszcząca się, ale także w takich samych warunkach na próbkach farby natryskowej do kontroli.
Kontrola i akceptacja powłoki rur stalowych
① Podczas i po powlekaniu powierzchni pokryty przedmiot powinien być chroniony przed latającym pyłem i innymi zanieczyszczeniami.
② Po pokryciu należy sprawdzić obróbkę, kolor powłoki powinien być taki sam. Kolor jest jasny i błyszczący, bez zmarszczek, pęcherzy, zwisania, wycieków i innych wad.
③ Określenie grubości powłoki. Wyznaczanie grubości warstwy farby za pomocą kontaktowego miernika grubości warstwy farby. Miernik grubości warstwy farby zazwyczaj określa grubość powłoki w 3 punktach, przyjmuje wartość średnią.
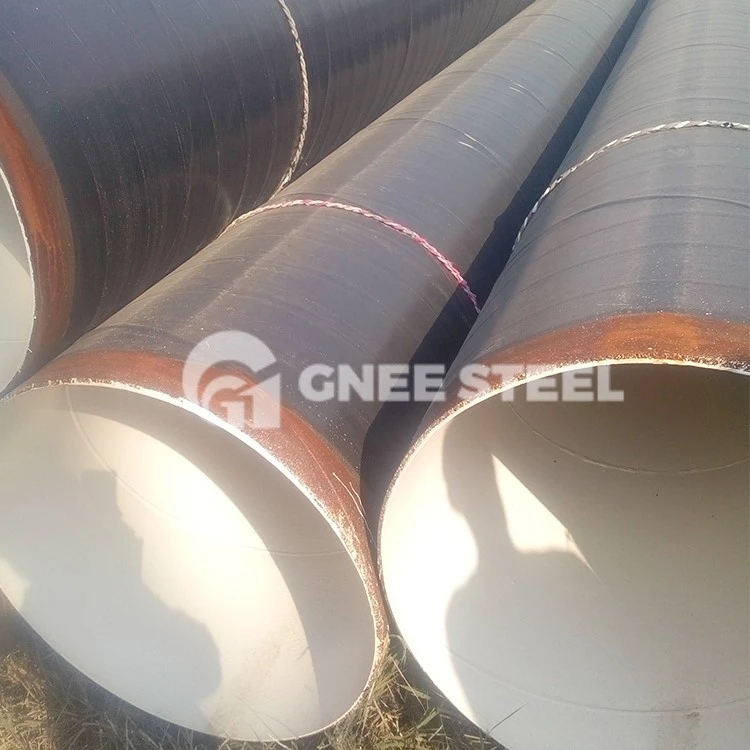
Specyfikacja rury GNEE Supply 3PE:
Rozmiar:Średnica zewnętrzna: 219,1 mm - 4064 mm (8" - 160")
Grubość ścianki: 3,2 mm - 40 mm
Długość: 6m-18m
Koniec:kwadratowe końce (cięcie proste, cięcie piłą i cięcie palnikiem).
fazowane do spawania, fazowane
Powierzchnia:Lekko naoliwiony,
Cynkowane ogniowo,
Ocynkowane elektrycznie,
Czarny,
Goły,
Powłoka lakiernicza
Olej antykorozyjny, powłoki ochronne

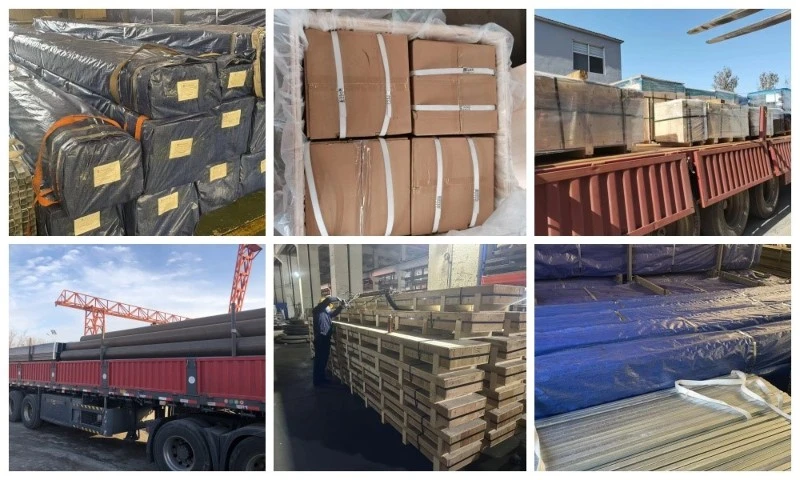
Pakowanie i wysyłka
Dbamy o to, aby rury stalowe dotarły do klientów bezpiecznie i terminowo
01
Pakiet rur
Plastikowe zatyczki na obu końcach,
Bela sześciokątna o maksymalnej masie 2000kg Bela sześciokątna 2000kg z wieloma taśmami stalowymi,
Na każdym pakiecie znajdują się dwie etykiety,
Owinąć wodoodpornym papierem,
plastikowa czapka.
02
Wysyłka rur
GNEE zapewnia najbardziej wydajny i najbezpieczniejszy transport krajowy i zagraniczny dla wszystkich produktów: transport morski, lotniczy, kolejowy kontenerowy, morski, kolejowy i samochodowy.
Transport kolejowy drogą morską, lotniczą, kontenerową, statkiem, koleją i ciężarówkami.

Praca
Cięcie rur
Zastosowanie: stale węglowe, nierdzewne i stopowe
Zakres cięcia: grubość 6mm – 170mm (grubszy materiał dostępny na zamówienie)
Obszar cięcia: od 50mm
Cięcie i walcowanie rowków rur stalowych
Rowkowanie i walcowanie można wykonywać w dowolnym stylu, zgodnie ze standardami branżowymi. Nadaje się do dowolnej długości rur stalowych o średnicy od 1 "do 48".
Gwintowanie rur
Możemy dostarczyć gwinty dla dowolnej długości rury o średnicy od 1/8" do 20". Dostępne stożki to NPT*, NPS*, 3/16" Peerless i 8-stożkowy.
Ukosowanie rur
Główne formy obróbki rowków zapewniane przez GNEE to rowek w kształcie litery V, rowek w kształcie litery Y, rowek w kształcie litery U, podwójny rowek w kształcie litery V i rowek w kształcie X.
Powłoka rur
Dostawa grupy GNEE: kosztorys 3PE, powłoka epoksydowa, powłoka 3PP, powłoka FBE, antykorozyjny czarny obraz, antykorozyjny obraz olejny, malowanie bitumiczne, malowanie epoksydowe itp.
Często zadawane pytania
P: Czy jesteś producentem rur stalowych lub firmą handlową?
P: Czy mogę odwiedzić Twoją fabrykę?
P: Czy Twoja firma otrzymała jakieś certyfikaty?
P: Czy możesz dostarczyć bezpłatne próbki?
P: Jak długo trwa dostawa?
P: Czy mogę dostosować inne rozmiary produktów?
Zapewniamy OEM/ODM.
P: Jak otrzymujemy wycenę?
P: Jaki jest Twój termin płatności?
P: Jakie są warunki handlowe?
P: Jakie jest Twoje MOQ?