

Hej tam! Jestem dostawcą rur ze szwem prostym i działam w tej branży już od dłuższego czasu. Przez lata nauczyłem się kilku rzeczy na temat czynników wpływających na dokładność wymiarową tych rur. Pomyślałem więc, że podzielę się z wami wszystkimi moimi spostrzeżeniami w tym poście na blogu.
Na początek porozmawiajmy o tym, co oznacza dokładność wymiarowa w kontekście rur ze szwem prostym. Odnosi się do tego, jak bardzo rzeczywiste wymiary rury odpowiadają określonym lub pożądanym wymiarom. Obejmuje to takie elementy, jak średnica zewnętrzna, grubość ścianki i długość. Wysoka dokładność wymiarowa ma kluczowe znaczenie, ponieważ gwarantuje, że rury będą właściwie dopasowane do zamierzonych zastosowań, niezależnie od tego, czy są to zastosowania w budownictwie, maszynach czy innych zastosowaniach przemysłowych.
Właściwości materiału
Jednym z głównych czynników, które mogą mieć wpływ na dokładność wymiarową rur ze szwem prostym, jest materiał, z którego są wykonane. Różne materiały mają różne właściwości fizyczne i mechaniczne, które mogą odgrywać dużą rolę w sposobie formowania rur i utrzymywaniu przez nie kształtu.
Na przykład ważna jest twardość materiału. Jeśli materiał jest zbyt twardy, ukształtowanie rury do pożądanych wymiarów w procesie produkcyjnym może być trudne. Z drugiej strony, jeśli jest zbyt miękka, rura może łatwo się odkształcić po wykonaniu, co prowadzi do niedokładnych wymiarów.
Ważna jest także jednolitość materiału. Jeśli materiał ma różny skład lub strukturę, może powodować nierównomierne odkształcenie podczas formowania rury. Może to skutkować różnicami w grubości ścianki lub średnicy na całej długości rury.
Oferujemy szeroką gamę rur ze szwem prostym wykonanych z różnych materiałów, npRura stalowa spawana ze szwem prostym S275jr. Właściwości stali S275jr należy dokładnie rozważyć podczas procesu produkcyjnego, aby zapewnić najlepszą możliwą dokładność wymiarową.
Proces produkcyjny
Sam proces produkcyjny jest kolejnym kluczowym czynnikiem. Produkcja rur ze szwem prostym składa się z kilku etapów, a każdy z nich może mieć wpływ na ostateczne wymiary.
Walcowanie i formowanie
Pierwszym krokiem jest zwykle zwinięcie płaskiej taśmy stalowej w kształt rurowy. Rolki stosowane w tym procesie muszą być precyzyjnie skalibrowane. Jeśli rolki nie zostaną ustawione we właściwej odległości lub pod odpowiednim kątem, rura może mieć nieprawidłową średnicę lub owalność. Na przykład, jeśli rolki są zbyt blisko siebie, rura będzie miała mniejszą średnicę niż zamierzono.
Ważna jest także prędkość podawania taśmy przez rolki. Zbyt duża prędkość może powodować nierównomierne odkształcenia, natomiast zbyt niska prędkość może być nieefektywna i nadal może prowadzić do problemów wymiarowych.
Spawalniczy
Spawanie jest kluczowym etapem w produkcji rur ze szwem prostym. Ciepło wytwarzane podczas spawania może powodować rozszerzanie się metalu, a następnie kurczenie się w miarę ochładzania. To rozszerzanie i kurczenie się cieplne może mieć wpływ na wymiary rury.
Jeśli parametry spawania, takie jak prąd spawania, napięcie i prędkość, nie są odpowiednio kontrolowane, może to prowadzić do problemów, takich jak nadmierna wysokość lub szerokość ściegu spoiny. To z kolei może mieć wpływ na całkowitą średnicę zewnętrzną i grubość ścianki rury.
Mamy równieżST52 - 3 ST44 - 3 Spawana precyzyjna rura stalowa, gdzie proces spawania jest dokładnie monitorowany, aby zachować wysoką dokładność wymiarową.
Obróbka cieplna
Po spawaniu niektóre rury można poddać obróbce cieplnej w celu poprawy ich właściwości mechanicznych. Jednakże obróbka cieplna może również powodować zmiany wymiarowe. Jeśli szybkości ogrzewania i chłodzenia nie są odpowiednio kontrolowane, rura może się wypaczyć lub zmienić swoje wymiary.
Na przykład, jeśli rura zostanie schłodzona zbyt szybko po podgrzaniu, mogą powstać w niej naprężenia wewnętrzne, które mogą prowadzić do odkształcenia. Z drugiej strony powolny i nierównomierny proces chłodzenia może również skutkować nierównomiernymi wymiarami.
Sprzęt i oprzyrządowanie
Jakość i stan sprzętu i oprzyrządowania stosowanego w procesie produkcyjnym są niezbędne do osiągnięcia wysokiej dokładności wymiarowej.
Rolki i matryce
Jak wspomniano wcześniej, rolki i matryce użyte do formowania rury muszą być w dobrym stanie. Z biegiem czasu narzędzia te mogą się zużyć, co może prowadzić do niedokładnych wymiarów rur. Na przykład zużyte rolki mogą nie być w stanie wywrzeć równomiernego nacisku na stalową taśmę, co skutkuje rurą o nierównej grubości ścianki.
Konieczna jest regularna konserwacja i kontrola tych narzędzi. Terminowa wymiana zużytych części może pomóc w zapewnieniu, że rury zostaną wykonane o właściwych wymiarach.

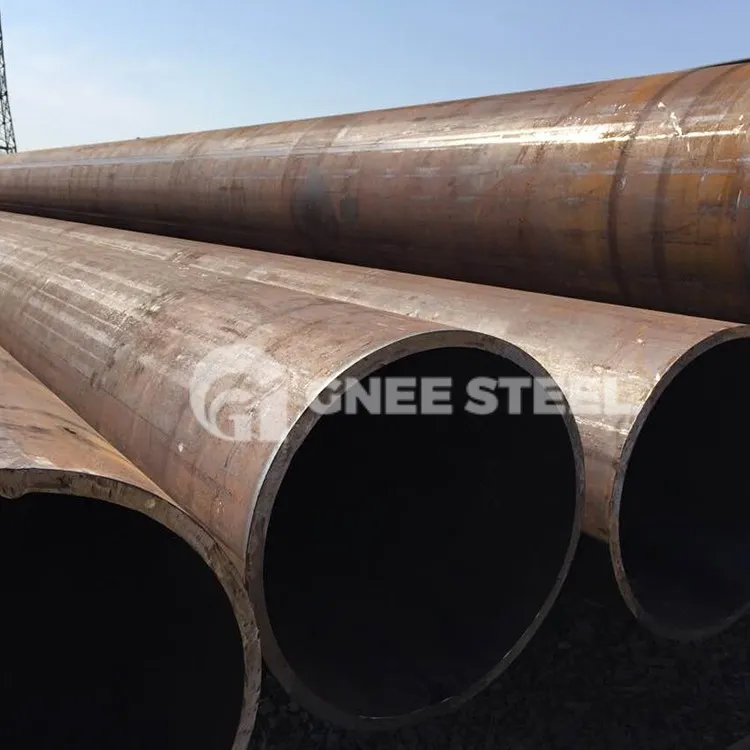
Przyrządy pomiarowe
Dokładne przyrządy pomiarowe mają kluczowe znaczenie dla kontroli jakości w procesie produkcyjnym. Narzędzia takie jak suwmiarki, mikrometry i laserowe urządzenia pomiarowe służą do sprawdzania wymiarów rur na różnych etapach.
Jeśli te przyrządy pomiarowe nie zostaną prawidłowo skalibrowane, może to prowadzić do błędnych pomiarów. Oznacza to, że rury faktycznie odbiegające od specyfikacji mogą zostać uznane za dopuszczalne i odwrotnie.
Czynniki środowiskowe
Wierzcie lub nie, ale środowisko, w którym rury są produkowane i przechowywane, może również wpływać na ich dokładność wymiarową.
Temperatura i wilgotność
Zmiany temperatury mogą powodować rozszerzanie się lub kurczenie metalu. W zakładzie produkcyjnym, jeśli temperatura nie jest regulowana, może to prowadzić do różnic wymiarowych rur podczas produkcji. Na przykład gorące środowisko może powodować rozszerzanie się stali, a jeśli rury będą mierzone lub poddawane dalszej obróbce, gdy są jeszcze w stanie rozciągniętym, ostateczne wymiary mogą być nieprawidłowe.
Wilgotność również może mieć wpływ, zwłaszcza jeśli rury są wykonane z materiałów podatnych na korozję. Korozja może z czasem powodować zmniejszenie grubości ścianki rury, co wpływa na jej dokładność wymiarową.
Warunki przechowywania
Ważny jest także sposób przechowywania rur. Jeśli są układane w stosy lub przechowywane w sposób wywierający na nie nierówny nacisk, może to spowodować deformację. Na przykład, jeśli na rurach zostaną umieszczone ciężkie przedmioty, może to spowodować wgniecenia lub zmiany ich kształtu.
Kontrola jakości
Kontrola jakości to ciągły proces, który pomaga wychwycić i skorygować wszelkie problemy z wymiarami, zanim rury zostaną wysłane do klientów.
Kontrola w trakcie procesu
Podczas procesu produkcyjnego należy przeprowadzać regularne kontrole na każdym etapie. Pozwala to na wczesne wykrycie ewentualnych problemów. Na przykład sprawdzenie rury po walcowaniu może pomóc w zidentyfikowaniu wszelkich problemów związanych ze średnicą lub owalnością przed przejściem do etapu spawania.
Kontrola końcowa
Po całkowitym wyprodukowaniu rur przeprowadzana jest końcowa kontrola, aby upewnić się, że spełniają one określone wymiary. Wiąże się to z użyciem precyzyjnych narzędzi pomiarowych w celu sprawdzenia średnicy zewnętrznej, grubości ścianki, długości i innych ważnych parametrów.
Bardzo poważnie podchodzimy do kontroli jakości i upewniamy się, że naszeWysokiej jakości okrągła rura stalowa Q235spełnia najwyższe standardy dokładności wymiarowej.
Wniosek
Podsumowując, istnieje wiele czynników, które mogą wpływać na dokładność wymiarową rur ze szwem prostym. Od właściwości materiału i procesu produkcyjnego po sprzęt, warunki środowiskowe i środki kontroli jakości – każdy aspekt odgrywa rolę.
Jako dostawca stale pracujemy nad minimalizacją tych czynników i zapewnieniem, że dostarczane przez nas rury są najwyższej jakości i mają dokładne wymiary. Jeśli szukasz rur ze szwem prostym, niezależnie od tego, czy chodzi o mały projekt, czy o zastosowanie przemysłowe na dużą skalę, chętnie z Tobą porozmawiamy. Możemy zaoferować Państwu rury spełniające Państwa specyficzne wymagania wymiarowe i zapewnić najlepsze rozwiązania dla Państwa potrzeb. Nie wahaj się i skontaktuj się z nami w celu negocjacji zakupu i zobacz, jak możemy Ci pomóc w zaspokojeniu Twoich potrzeb w zakresie rur ze szwem prostym.
Referencje
- Podręcznik ASM, tom 6: Spawanie, lutowanie i lutowanie
- Podręcznik inżynierii produkcji autorstwa Myera Kutza


