


ASTM A106-Standardowa specyfikacja rur bez szwu ze stali węglowej do pracy-w wysokich temperaturach
Rura ASTM A106 jest zawsze produkowana metodą bez szwu i może być zginana, zwijana i kołnierzowa.
Rozmiary
1" – 26" w zależności od stosunku średnicy zewnętrznej do ściany
Rury bez szwu ASTM A106(znane również jako rury ASME SA106) są powszechnie stosowane w budowie rafinerii ropy i gazu, elektrowni, zakładów petrochemicznych, kotłów i statków. Rury te muszą transportować płyny i gazy w wyższych temperaturach i ciśnieniach. Rura ASTM A106 obejmuje trzy gatunki: A106 klasa A, A106 klasa B i A106 klasa C. Wśród nich klasa A ma stosunkowo niższe wymagania wytrzymałościowe; klasa B jest szeroko stosowana i ma lepszą ogólną równowagę wydajności; klasa C ma wyższe standardy wytrzymałości i udarności oraz może wytrzymać bardziej rygorystyczne scenariusze wysokiej-temperatury i wysokiego-ciśnienia.
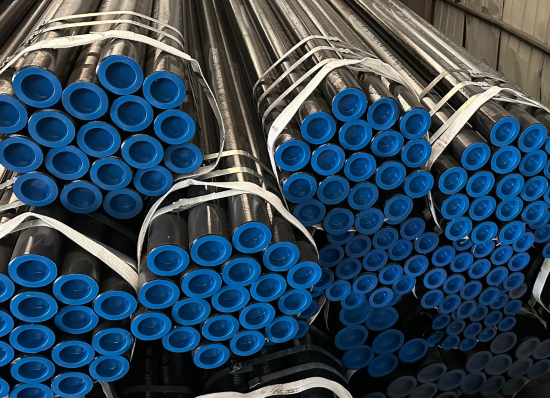
Informacje o klasie B ASTM A106:
Rura ASTM A106 klasy B (znana również jako rura ASME SA106 GR.B) jest stosowana w elektrowniach, kotłach, zakładach petrochemicznych, rafineriach ropy i gazu oraz na statkach, gdzie rurociągi muszą transportować gorące lub zimne ciecze i gazy pod wysokim ciśnieniem i temperaturą. A106 GR. B Rury bez szwu ze stali węglowej, A106 Gr BRura SCH 40, ASTM A106 Dostawcy rur klasy B są dostępni w różnych gramaturach, rozmiarach oraz gatunkach czarnych i ocynkowanych, zarówno bez szwu, jak i spawanych elektrycznie. ASTM A106 klasa B Rury o średnicy mniejszej niż 2 cale są zwykle dostarczane jako produkt ciągniony na zimno. 2 i większe są zwykle wykańczane na gorąco.
Informacje o klasie C ASTM A106:
Rura ASTM A106 klasy C (znana również jako rura ASME SA106 GR.C) to rura ze stali węglowej-manganowej do wysokotemperaturowych-kotłów i przegrzewaczy o dużej-średnicy. Jego skład chemiczny jest prosty i podobny do stali węglowej 20G, ale zawartość węgla i manganu jest wyższa, więc granica plastyczności jest o około 12% wyższa niż w przypadku stali 20G, a jej plastyczność i wytrzymałość nie są złe. Stal ma prosty proces produkcyjny i dobrą obrabialność na zimno i na gorąco. Użycie go do zastąpienia kolektorów 20G (ekonomizer, ściana wodna, przegrzewacz niskotemperaturowy-i kolektor dogrzewacza) może zmniejszyć grubość ścianki o około 10%, co pozwala zaoszczędzić koszty materiałów, zmniejszyć obciążenie spawalnicze i poprawić różnicę naprężeń przy rozruchu kolektorów.
Właściwości mechaniczne ASTM A106:
|
ASTM A106 |
klasa A |
klasa B |
klasa C |
|
Wytrzymałość na rozciąganie (Mpa) |
Większe lub równe 330 |
Większe lub równe 415 |
Większe lub równe 485 |
|
Granica plastyczności (Mpa) |
Większe lub równe 205 |
Większe lub równe 240 |
Większe lub równe 275 |
| Wydłużenie (%) | Większe lub równe 35 | Większe lub równe 30 | Większe lub równe 30 |
Kluczowe różnice:
Klasa C ma najwyższą wytrzymałość (granica plastyczności większa lub równa 275 MPa) i jest odpowiednia do środowisk o ekstremalnie wysokim-ciśnieniu, takich jak nadkrytyczne rury kotłów.
Najczęściej stosowany jest gatunek B (granica plastyczności większa lub równa 240 MPa), odpowiedni do scenariuszy średnio- i wysoko-ciśnieniowych, takich jak rafinerie i elektrownie.
Klasa A ma najniższą wytrzymałość i nadaje się do ogólnych zastosowań przemysłowych, takich jak transport pary i wody pod niskim ciśnieniem.
Skład chemicznyASTM A106:
| Element | klasa A | klasa B | klasa C |
| Maks. węgiel % | 0.25 | 0.30 | 0.35 |
| Mangan% | 0.27 – 0.93 | 0.29 – 1.06 | 0.29 – 1.06 |
| Fosfor maks.% | 0.035 | 0.035 | 0.035 |
| Maksymalny procent siarki | 0.035 | 0.035 | 0.035 |
| Krzem, min.% | 0.10 | 0.10 | 0.10 |
Charakterystyka składu chemicznego:
Pierwiastek węglowy (C): Zawartość węgla w klasie A nie przekracza 0,25%, zawartość węgla w klasie B wynosi 0,25-0,30%, a zawartość węgla w klasie C wynosi 0,30-0,35%. Węgiel jest kluczowym czynnikiem wpływającym na wytrzymałość. Stopniowy wzrost zawartości odpowiada stopniowemu wzrostowi wytrzymałości, ale zbyt wysoka zawartość węgla również zwiększy tendencję do utwardzania i wpłynie na wytrzymałość, dlatego zawartość węgla w każdym gatunku ma ścisły zakres.
Mangan (Mn): Zawartość manganu w trzech klasach wynosi około 0,29–1,06%. Mangan może rozdrobnić ziarna, wzmocnić ferryt, zapewnić dodatkową odporność na rozciąganie i ściskanie rur stalowych oraz pomóc w poprawie ogólnych właściwości mechanicznych.
Krzem (Si): Zawartość krzemu utrzymuje się na poziomie około 0,10%. Pełni głównie rolę odtleniającą, oczyszcza roztopioną stal, pośrednio gwarantuje jakość stali i ujednolica strukturę wewnętrzną.
Kontrola zanieczyszczeń: Zawartość pierwiastków zanieczyszczeń fosforowych i siarkowych jest ściśle ograniczona i nie przekracza 0,035%. Celem ograniczenia zanieczyszczeń jest uniknięcie wtrąceń, które osłabiają wytrzymałość rur stalowych i zmniejszają ich niezawodność.
Porównanie typowych scenariuszy zastosowań:
A106 GR.A: Powszechnie stosowane w transporcie płynów pod niskim-ciśnieniem i konstrukcjach budowlanych, takich jak ogólne rurociągi przemysłowe i niskociśnieniowe-systemy parowe.
A106 GR.B: Powszechnie stosowane w przemyśle petrochemicznym, energetyce elektrycznej i kotłowniach, takich jak rurociągi rafinerii, rurociągi parowe w elektrowniach i rury kotłów wysokociśnieniowych-.
A106 GR.C: Powszechnie stosowane w systemach ultra-wysokociśnieniowych i wysokotemperaturowych oraz w polach energii jądrowej, takich jak elektrownie na parametry nadkrytyczne, wydobywanie ropy i gazu z głębin-morskich oraz rurociągi pomocnicze elektrowni jądrowych.
Kluczowe różnice:
Najszerzej stosowany jest gatunek B, pokrywający ponad 90% rurociągów wysoko-wysokotemperaturowych i-wysokociśnieniowych, takich jak instalacje krakingu w rafineriach.
Grade C is used in more severe environments, such as supercritical pressure boilers (>22,1 MPa).
Klasa A jest tańsza i nadaje się do nie-krytycznych{1}}systemów niskiego ciśnienia.
Jak wybrać odpowiednią klasę?
Temperatura mniejsza lub równa 450 stopni, ciśnienie mniejsze lub równe 5 MPa → klasa A (ekonomiczna)
Temperatura mniejsza lub równa 650 stopni, ciśnienie mniejsze lub równe 15 MPa → klasa B (najczęściej stosowana)
Temperatura niższa lub równa 700 stopni, warunki ultra-wysokiego ciśnienia → klasa C (specjalne potrzeby)
Porównanie rury A106 z innymi normami:
ASTM A53: niskociśnieniowy rurociąg-ogólnego-zastosowania, spawalny, o niskiej wytrzymałości, nieodpowiedni do wysokich temperatur.
API 5L:-dalekie rurociągi naftowe i gazowe, skupiające się na odporności na ciśnienie i korozję, bez podkreślania wydajności w wysokich temperaturach.
ASTM A335: Alloy steel high temperature pipe, containing Cr-Mo alloy, temperature resistance >700 stopni.
Proces produkcyjny:
Rury stalowe bez szwu ASTM A106 można wytwarzać dwoma procesami: ciągnieniem na zimno i walcowaniem na gorąco. Te dwa procesy różnią się procesem produkcyjnym, precyzją, jakością powierzchni, minimalnym rozmiarem, właściwościami mechanicznymi, strukturą organizacyjną itp. Na przykład precyzja i jakość powierzchni rur ciągnionych na zimno są zwykle wyższe niż rur walcowanych na gorąco, ale minimalny rozmiar jest większy, a właściwości mechaniczne i struktura organizacyjna są nieco inne. Proces walcowania na gorąco jest bardziej odpowiedni w przypadku-produkcji na dużą skalę.
① Główny proces produkcji-walcowanych na gorąco rur stalowych bez szwu:
Przygotowanie i kontrola półfabrykatu rury → ogrzewanie pustej rury → perforacja → walcowanie rury → ponowne nagrzewanie rury stalowej → wymiarowanie (zmniejszanie) średnicy → obróbka cieplna → prostowanie gotowej rury → wykończenie → inspekcja (-nieniszcząca, fizyczna i chemiczna, kontrola na stanowisku badawczym) → przechowywanie
② Główny proces produkcji-walcowanych na zimno (ciągnionych) rur stalowych bez szwu:
Przygotowanie półfabrykatu → trawienie i smarowanie → walcowanie na zimno (ciągnienie) → obróbka cieplna → prostowanie → wykańczanie → kontrola
Istnieją dwie metody obróbki na zimno: jedna to metoda ciągnienia na zimno, która polega na przeciąganiu rury stalowej przez matrycę do ciągnienia rury, aby rura stalowa była stopniowo cieńsza i wydłużana; drugą metodą jest metoda walcowania na zimno, czyli metoda zastosowania walcarki na gorąco wynalezionej przez braci Monnesmann do obróbki na zimno. Obróbka na zimno rur stalowych bez szwu może poprawić dokładność wymiarową i wykończenie obróbki rur stalowych, poprawić właściwości mechaniczne materiałów itp.
Rury stalowe bez szwu ASTM A106 są szeroko stosowane w różnych gałęziach przemysłu, w tym w przemyśle naftowym, chemicznym, kotłach, elektrowniach, statkach, produkcji maszyn, samochodach, lotnictwie, przemyśle lotniczym, energetyce, geologii, budownictwie i przemyśle wojskowym. Branże te mają różne wymagania dotyczące rur stalowych, ale rury stalowe bez szwu ASTM A106, jako materiał uniwersalny, mogą zaspokoić podstawowe potrzeby większości gałęzi przemysłu.
Proces:
Stal powinna być uszlachetniona, a pierwotny proces topienia przebiega w-palenisku, w podstawowym-piecu tlenowym lub w piecu-elektrycznym, ewentualnie połączonym z oddzielnym odgazowaniem lub rafinacją. Jeżeli następnie stosuje się topienie wtórne, przetapianie elektrożużlowe lub przetapianie-łukiem próżniowym, ciepło definiuje się jako wszystkie wlewki przetopione w jednym wytopie pierwotnym.
Dopuszczalna jest stal odlewana we wlewkach lub w postaci pasm. Gdy stale różnych gatunków są odlewane sekwencyjnie, wymagana jest identyfikacja powstałego materiału przejściowego. Producent usunie materiał przejściowy za pomocą dowolnej ustalonej procedury, która pozytywnie oddziela gatunki.
Obróbka cieplna:
Wykończona na gorąco rura-nie musi być poddawana obróbce cieplnej. Rurę wykończoną na gorąco poddaje się obróbce cieplnej, należy ją poddać obróbce cieplnej w temperaturze 1200 stopni F (650 stopni) lub wyższej.
Rury ciągnione na zimno należy poddać obróbce cieplnej po ostatnim przejściu ciągnienia na zimno w temperaturze 1200 stopni F (650 stopni) lub wyższej.
Wymagania dotyczące gięcia:
W przypadku rur NPS2 (DN50) i mniejszych, wystarczająca długość rury powinna być zgięta na zimno pod kątem 90 stopni wokół cylindrycznego trzpienia, którego średnica jest dwanaście razy większa od średnicy zewnętrznej (jak pokazano w ASME B 36.10M) rury, bez powstawania pęknięć. Wehn zamówił ścisłe zwinięcie, rura będzie wygięta na zimno o 180 stopni wokół cylindrycznego trzpienia. których średnica jest ośmiokrotnością średnicy zewnętrznej (jak pokazano w ASME B 36.10M) rury, bez uszkodzeń.
Próba hydrostatyczna:
Każdy odcinek rury należy poddać próbie hydrostatycznej bez wycieków przez ściankę rury.
Alternatywnie do próby hydrostatycznej, według uznania producenta lub gdy tak określono w zamówieniu, dopuszczalne jest poddanie całego korpusu każdej rury nieniszczącym testom elektrycznym.
Jeżeli pominięto próbę hydrostatyczną i nieniszczącą próbę elektryczną, a długości są oznaczone literami „NH”, w certyfikacie, tam gdzie jest to wymagane, należy wyraźnie wskazać „Nie testowano hydrostatycznie”, a litery „NH” należy dołączyć do numeru specyfikacji produktu i gatunku materiału wskazanych w certyfikacie.
Nieniszczący-test elektryczny:
Jako alternatywę dla próby hydrostatycznej, według uznania producenta lub jeżeli zostało to określone w zamówieniu jako alternatywa lub dodatek do próby hydrostatycznej, należy poddać cały korpus każdej rury nieniszczącym testom elektrycznym. W takich przypadkach. oznaczenie każdego odcinka tak dostarczonej rury powinno zawierać litery „NDE”. Celem tego nieniszczącego testu elektrycznego jest odrzucenie rury z niedoskonałościami i wygenerowanie sygnałów testowych równych lub większych niż wytwarzane przez obowiązującą normę kalibracyjną.
W przypadku wykonywania nieniszczącej próby elektrycznej długości należy oznaczać literami „NDE”. Certyfikat, tam gdzie jest to wymagane, powinien zawierać informację „Przetestowano nieniszcząco pod względem elektrycznym” i wskazywać, który z testów został zastosowany. Do numeru specyfikacji produktu i gatunku materiału wskazanych w certyfikacie należy dołączyć litery „NDE”.
Badanie ultradźwiękowe, o którym mowa w tej specyfikacji, umożliwia wykrycie obecności i lokalizacji znaczących niedoskonałości zorientowanych wzdłużnie lub obwodowo, jednakże niedoskonałości zorientowanych w różny sposób. Badania ultradźwiękowe niekoniecznie są w stanie wykryć krótkie, głębokie niedoskonałości.
Badanie prądami wirowymi, o którym mowa w tym rozdziale, umożliwia wykrycie znaczących niedoskonałości, zwłaszcza typu krótkotrwałego i nagłego.
Badanie wycieku strumienia, o którym mowa w tym opisie, umożliwia wykrycie obecności i lokalizacji znaczących niedoskonałości zorientowanych wzdłużnie lub poprzecznie, jednakże do wykrycia takich różnie zorientowanych niedoskonałości należy zastosować różne techniki.


